먼저 알아둘 용어
토출·노즐(nozzle) 내경 — 토출은 페이스트가 주사기 끝에서 나오는 과정입니다. 노즐 내경은 안쪽 구멍 크기로, 작으면 미세한 점을 놓기 쉬워도 재료 적합성과 압력 반응을 함께 확인해야 합니다.
페이스트(paste) 입도·브리지(bridge) — 입도는 페이스트 금속 분말의 크기 범위입니다. 브리지는 인접 접합 사이를 솔더(solder)가 원치 않게 연결한 불량이며 과도한 토출은 위험을 높일 수 있습니다.
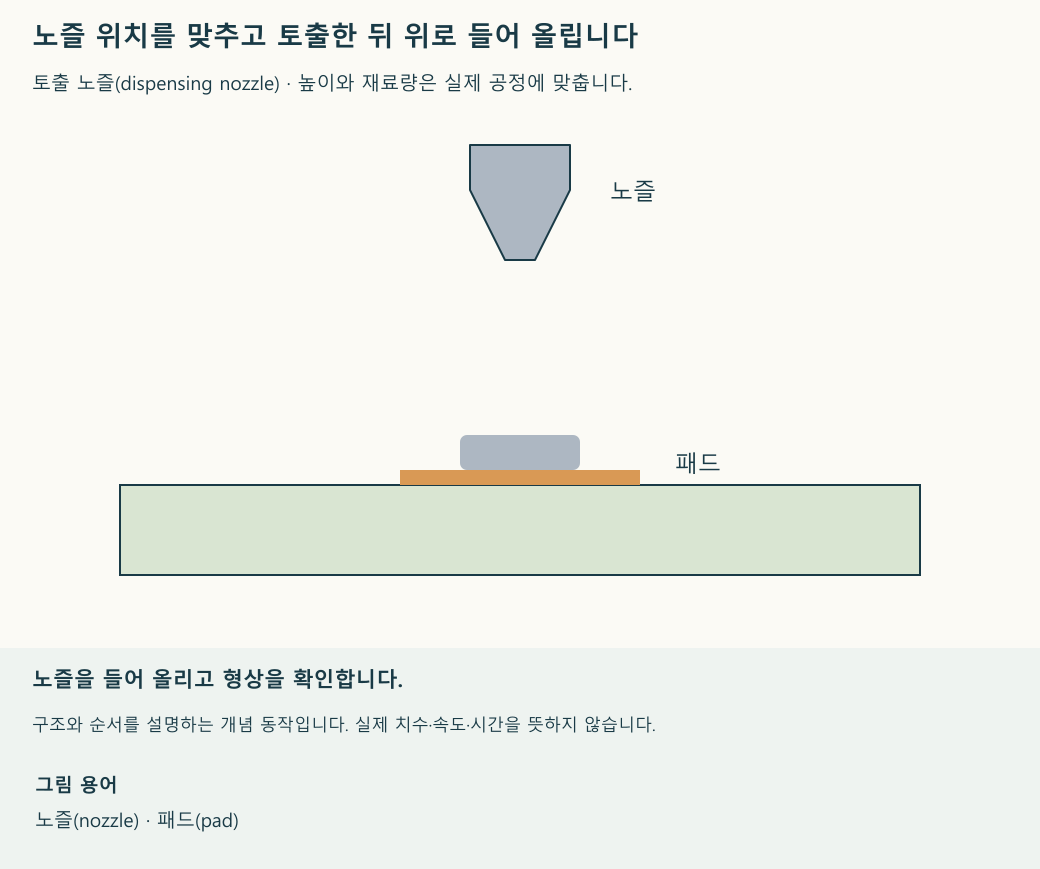
노즐을 바꾸기 전에 페이스트의 보관 상태를 확인합니다
같은 노즐을 써도 재료가 너무 차갑거나 보관 중 상태가 달라지면 토출이 불안정할 수 있습니다. 솔더 페이스트(solder paste)는 납땜용 금속 분말과 플럭스(flux)를 섞은 재료입니다. 플럭스는 접합면의 산화물을 제거하고 납이 잘 퍼지도록 돕습니다. 노즐 막힘으로 보이는 증상을 압력만 높여 해결하기 전에, 해당 제품의 보관 조건과 사용 기한을 확인합니다.
냉장 보관한 제품은 용기를 닫은 상태로 권장 작업 온도에 도달하도록 둡니다. 차가울 때 뚜껑이나 캡을 열면 공기 중 수분이 응결해 들어갈 수 있습니다. 작업 온도에 도달하는 데 걸리는 시간은 용기 크기와 재료에 따라 달라지므로 정해진 몇 분을 모든 제품에 적용하지 않습니다. 히터로 급히 데우지 말고 제품별 취급 조건을 따릅니다.
보관에서 꺼낸 시점, 개봉 시점과 작업대에서 사용한 시간을 남깁니다. 포장에 적힌 사용 기한과 개봉 후 작업 가능 시간은 같은 조건이 아닙니다. 이력이 불분명하거나 허용 조건을 벗어난 재료는 시험 기판에서 잘 나온다는 이유만으로 바로 본 작업에 쓰지 말고, 재료의 사용 가능 여부부터 확인합니다. 준비가 끝나면 아래 순서로 노즐과 토출량을 조정합니다.
구멍이 작다고 작은 양이 안정적으로 토출되는 것은 아닙니다
페이스트의 입도·점도와 노즐의 형식·길이·내경이 맞는지 확인합니다. 특정 게이지를 모든 재료에 공통으로 지정하지 않습니다. 내용물이 잘 나오지 않는다고 무작정 압력을 높이면 지연 뒤 과도한 양이 나올 수 있습니다.
폐기판이나 시험 패드에서 토출 시작까지의 지연, 멈춘 뒤 계속 나오는 양과 점의 반복성을 확인합니다. 상태가 불안정하면 막힘·재료 상태·노즐 적합성을 먼저 조사합니다.
패드가 촘촘하거나 노즐이 접근하기 어려운 구역에서는 바늘 끝에서 공기압으로 페이스트를 밀어내는 압출 도포(dispensing)와, 압전 밸브로 액적을 비접촉 분사하는 제팅(jetting)을 별개의 후보로 검토합니다. 패드 크기·간격과 페이스트가 각 장비에 맞는지 확인하고, 같은 시험 패턴에서 위치·양·빠진 점과 번짐을 비교합니다. 장비가 다르고 찍은 패턴도 다르면 영상 속 동작만으로 어느 방식이 더 빠르거나 정밀하다고 결론 내릴 수 없습니다.
같은 크기의 패드에 비슷한 양을 남깁니다
미세 피치(pitch)를 굵은 노즐로 한 덩어리처럼 덮지 않습니다. 단자에 필요한 양과 인접 간격을 유지하고, 부품을 놓기 전에 빠짐·번짐·과다·좌우 불균형을 검사합니다. 불량한 토출 위에 덧놓기보다 재료에 맞는 방법으로 정리하고 조건을 다시 확인합니다.
최종 판단은 노즐을 쥐기 편한지보다 기판에 남은 위치·양과 접합 결과의 반복성을 기준으로 합니다. 노즐과 페이스트 조건을 바꾸면 같은 시험으로 비교합니다.
작업 순서를 다시 확인합니다
자동 토출을 표방하는 펜형 도구도 시험 패턴으로 확인합니다
손에 쥐는 펜형 도구가 페이스트를 자동으로 토출한다고 소개되더라도, 외형만으로 구동 방식이나 반복성을 알 수는 없습니다. 해당 재료·노즐 조합으로 시험 패턴을 만들고 시작 지연, 멈춘 뒤의 잔량, 같은 명령에서 나오는 점의 크기와 위치를 비교합니다.
제작자가 자동 토출이라고 설명하더라도, 실제 전기 구동부·플런저 동작·압력·도포 결과는 따로 검증해야 합니다. 버튼이나 펜 모양이 보인다는 이유로 일정량 제어가 입증됐다고 쓰지 않습니다.