먼저 알아둘 용어
접촉각(contact angle)·코팅(coating) — 접촉각은 표면에 놓인 액체가 얼마나 퍼지는지를 나타내는 각도입니다. 액체가 고체 표면과 접촉하며 퍼지는 현상을 젖음(wetting)이라고 합니다. 코팅은 표면 특성을 바꾸는 처리이며, 물과 실제 페이스트가 코팅에 달라붙는 정도는 같지 않을 수 있습니다.
전사량·청소 주기 — 전사량은 기판에 실제 남은 페이스트 양입니다. 청소 주기는 연속 인쇄 중 잔류물과 불량의 변화를 보고 정하며 특정 재료의 횟수를 다른 공정에 그대로 옮기지 않습니다.
밑면 와이핑(wiping) — 인쇄 중 스텐실 아래의 페이스트·플럭스(flux) 잔류물을 전용 롤 재료 등으로 닦는 기능입니다. 다음 보드(board)로 잔여물이 옮겨가는 문제를 관리합니다.
접촉각은 물방울 안쪽에서 읽습니다
코팅된 스텐실 위에 물방울이 둥글게 맺히는지 살펴보면 물에 대한 젖음 특성을 비교할 수 있습니다. 이때 위에서 본 물방울 크기만 비교하지 않습니다. 옆에서 찍은 물방울 윤곽과 스텐실 표면이 만나는 지점을 찾고, 그 지점의 접선(tangent), 즉 물방울 윤곽에 바로 닿는 직선과 표면 사이의 각도를 읽습니다. θ(세타)는 이 접촉각을 나타내는 기호이며, 각도는 액체가 차지하는 쪽에서 잽니다.
같은 조건에서는 물이 넓게 퍼질수록 각도가 작아지고, 둥글게 맺힐수록 커집니다. 물에 잘 젖지 않는 성질은 소수성(hydrophobicity)이라고 합니다. 다만 물에 대한 접촉각이 크다고 해서 기름도 잘 달라붙지 않는 발유성(oleophobicity)이나 페이스트가 잘 떨어지는지까지 확인한 것은 아닙니다. 접촉각은 어떤 액체를 사용했는지와 함께 해석해야 합니다.
코팅 비교 기록에는 시험 액체, 표면 상태, 물방울을 놓고 관찰한 시점과 측정 방법을 남깁니다. 서로 다른 조건에서 얻은 각도나 육안으로 본 둥근 정도를 같은 시험 결과처럼 비교하지 않습니다. 접촉각이 커져도 실제 페이스트 인쇄량이 안정되었는지는 별도 확인이 필요합니다. 따라서 물방울 시험은 표면 상태를 살피는 자료로 사용하고, 코팅의 인쇄 효과는 다음의 반복 인쇄 결과로 판단합니다.
인쇄 횟수에 따른 변화를 기록합니다
기판·페이스트·스텐실 두께·개구(opening)·인쇄 동작을 같게 두고 코팅 조건을 비교합니다. 몇 장째부터 어떤 위치에 번짐·부족·잔류물이 생기는지 기록합니다. 청소 직후 결과가 회복되는지도 확인합니다. 비교 조건이 여러 개 바뀌면 개선을 코팅 하나의 효과로 판단하지 않습니다.
예를 들어 코팅하지 않은 스텐실을 5회 인쇄한 뒤 찍은 사진과 코팅한 스텐실을 30회 인쇄한 뒤 찍은 사진을 나란히 놓아도, 그 두 장만으로 청소 주기가 얼마나 늘었는지는 알 수 없습니다. 두 조건에서 같은 인쇄 번호와 같은 개구의 밑면 잔류물 및 다음 기판의 전사량을 기록하고, 어느 시점에 허용 범위를 벗어나는지 비교해야 합니다.
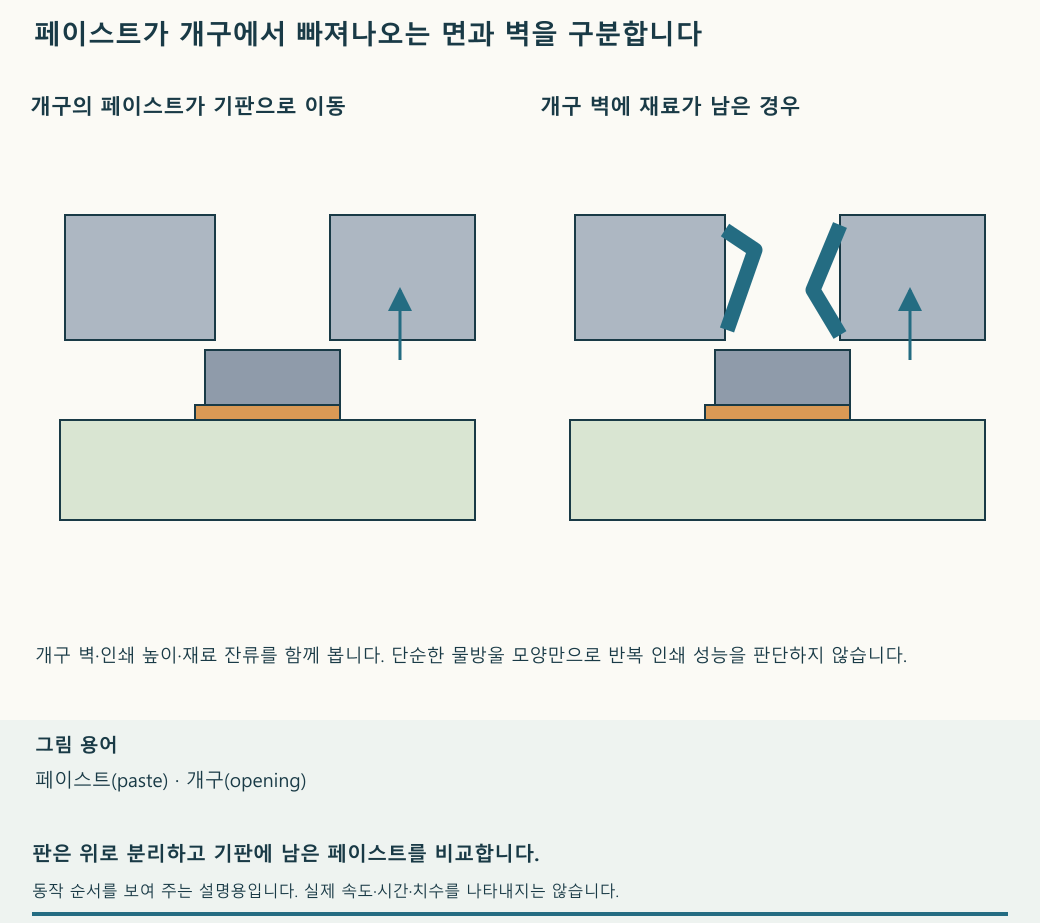
패드 간격이 좁을수록 작은 개구에서는 페이스트가 벽에 남아 패드에 옮겨지는 양이 부족해질 수 있습니다. 그러면 가열 뒤 접합이 부족해 전기가 이어지지 않을 수 있습니다. 반대로 판 밑으로 번지거나 인접 패드에 너무 많이 묻으면 가열 뒤 납이 두 패드를 잇는 브리지(bridge)가 생길 수 있습니다. 어느 결함이 코팅과 관련되는지는 사진 한 장으로 판단하지 말고, 같은 개구의 잔량·패드 위 페이스트 위치와 양·가열 후 접합 상태를 차례로 확인합니다.
‘10회 인쇄·밑면 1회 닦기’는 5회 또는 30회를 닦지 않고 연속 인쇄한 조건과 다릅니다. 시료마다 몇 장째에 어떤 방법으로 닦았는지 적고, 닦기 전후의 같은 개구와 패드를 비교합니다. 중간에 닦은 시료의 사진을 청소 없이 누적한 시료와 비교해 코팅 효과나 청소 주기를 계산하면 청소의 영향이 섞입니다.
청소와 형상·지지 문제를 분리합니다
같은 위치가 계속 나쁘다면 코팅을 바꾸기 전에 개구와 기판 지지·정렬을 조사합니다. 청소하면 회복되고 일정 횟수 후 다시 나빠지는 경우에는 허용 인쇄 분포와 생산 조건을 바탕으로 청소 주기를 검토합니다.
완전 방출, 일정한 개선율, 특정 인쇄 횟수를 공통 보증으로 사용하지 않습니다. 재료·미세 피치(pitch)·개구 조건이 바뀌면 다시 비교합니다. 최종 기록에는 비교 조건, 연속 인쇄 번호, 잔류 위치, 체적·오프셋(offset)과 청소 후 회복을 남깁니다.
밑면 세척 프로그램은 실제 페이스트와 장비 조건으로 확인합니다
프린터의 밑면 와이핑은 전용 재료와 용제·건식·진공 동작을 조합할 수 있습니다. 설비마다 세척 순서가 다를 수 있으므로, 장비와 페이스트·스텐실에 맞게 검증된 프로그램(program)과 소모품을 사용합니다. 롤을 일반 종이로 대체하지 않습니다.
같은 패드(pad) 영역을 기준으로 세척 전후의 스텐실 뒷면을 비교하고, 다음 기판의 인쇄 상태도 확인합니다. 중간에 바뀐 인쇄 설정도 함께 기록합니다. 장비의 세척 완료 표시나 깨끗한 세척 롤만 보고 인쇄 상태가 양호하다고 판단하지 않습니다. 불량이 반복되면 용제량을 늘리기 전에 정렬·지지·재료·인쇄 조건 중 원인이 무엇인지 다시 조사합니다. 분리한 스텐실의 전체 세척·접착 경계 검사는 이 밑면 와이핑과 별도입니다.
작업 순서를 다시 확인합니다