먼저 알아둘 용어
솔더 비드(solder bead)·솔더볼(solder ball)·툼스톤(tombstoning) — 솔더 비드는 칩 몸체 옆에 나타나는 작은 솔더 덩어리 유형입니다. 흩어진 솔더볼이나 한쪽 단자가 들린 툼스톤과 위치·형태를 구분해야 수정 대상을 맞출 수 있습니다.
면적비(area ratio)·전사 효율(transfer efficiency) — 면적비는 개구(opening) 면적을 개구 벽면 면적으로 나눈 설계 형상 값입니다. 전사 효율은 실제 인쇄 체적을 기하학적 개구 체적으로 나눈 결과 값입니다. 두 값은 같은 측정이 아닙니다.
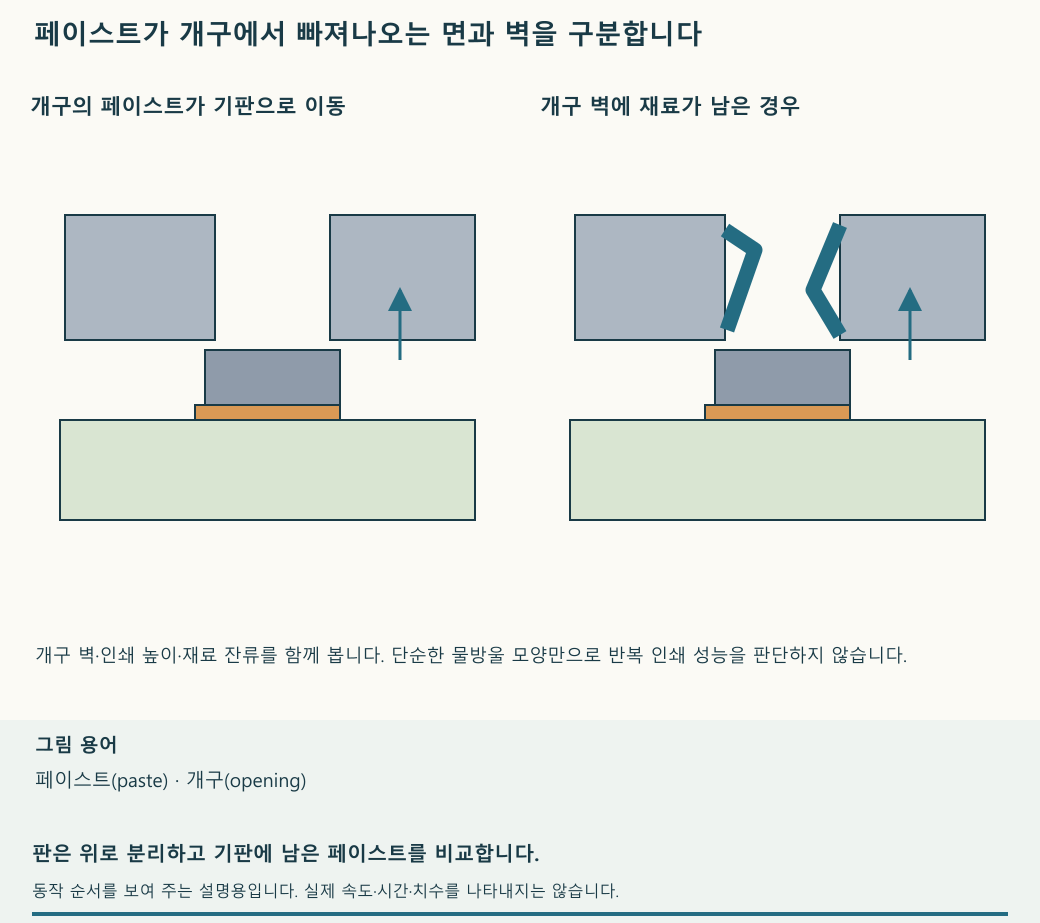
이형(release)·스텐실 두께 — 이형은 페이스트가 개구에서 빠져나와 기판에 남는 과정입니다. 개구를 줄이거나 판을 두껍게 하면 벽면의 영향이 달라져 실제로 남는 양의 반복성이 바뀔 수 있습니다.
패드와 개구를 무조건 1:1로 복사하지 않습니다
개구를 조정할 때는 양 끝 단자에 필요한 양을 남기면서 몸체 아래로 과하게 들어가는 부분을 줄입니다. 어떤 개구 모양 하나를 모든 패키지(package)에 복사하지 않습니다. 부품 위치·인쇄 치우침·개구 막힘·기판 지지를 먼저 조사해 실제 과잉 인쇄 유형인지 확인합니다.
몸체 쪽 인쇄량을 줄이려면 개구 안쪽에 홈을 둡니다
칩 저항처럼 단자가 양 끝에 있는 부품에서는 두 개구가 서로 마주 보는 쪽이 몸체 안쪽입니다. 이 방향의 인쇄량을 줄이는 한 가지 방법이 U자 개구(U-shaped aperture)입니다. 직사각형 개구의 안쪽 가장자리 가운데에 스텐실 금속을 남겨, 페이스트가 통과하지 않는 부분을 만드는 형상입니다. 기판의 구리 패드를 깎는 작업과는 다릅니다.
먼저 부품의 실제 단자와 몸체가 패드 위 어디에 놓이는지 겹쳐 봅니다. 그다음 양쪽 개구의 안쪽 가운데를 줄이되, 단자에 접합할 솔더가 충분히 남는지 검토합니다. 줄어든 부분을 바깥쪽으로 잘못 돌리면 몸체 아래의 과잉을 줄이려던 의도와 달라집니다. 개구가 벌써 작거나 한쪽 접합량이 부족하다면 이 형상을 바로 적용하지 않습니다.
형상 변화를 계산해 보겠습니다. 원래 개구의 가로 길이를 L, 세로 길이를 W라고 하고, 안쪽 홈의 깊이를 L/3, 세로 폭을 W/3로 잡은 설명용 예시입니다. 막는 면적은 (L/3)×(W/3)=LW/9이므로, 페이스트가 통과하는 면적은 8LW/9이 됩니다. 스텐실 두께가 같으면 기하학적 개구 체적은 약 11.1% 줄어듭니다. 이는 이 형상의 계산값이며, 모든 부품에 적용할 권장 비율이나 실제 인쇄량의 감소율은 아닙니다.
홈을 만들면 개구 면적만 줄어드는 것이 아니라 페이스트와 닿는 벽면도 달라집니다. 홈 안쪽까지 포함한 전체 둘레로 면적비를 다시 계산해야 합니다. 부품 치수와 공차, 스텐실 두께, 페이스트 입자 크기, 실제 전사 결과를 함께 확인하고, 아래의 인쇄 전후 비교로 접합량이 부족해지지 않았는지 판단합니다.
구멍을 줄여도 실제 결과가 단순 비례하지는 않습니다
홈이 없는 직사각형 개구의 가로 길이 L, 세로 길이 W, 판 두께 t를 같은 단위로 쓰면 면적비는 LW/[2t(L+W)]입니다. U자 개구에는 이 직사각형 공식을 그대로 쓰지 않습니다. 설명용으로 0.30×0.30 mm, 두께 0.10 mm이면 0.75입니다. 개구만 0.20×0.20 mm로 줄이면 0.50입니다. 이 수치는 공통 합격 임계값이 아니라 형상 변화를 보여 주는 계산입니다.
원형 개구에서는 지름을 d, 판 두께를 t라고 할 때 면적비가 (πd²/4)/(πdt)=d/(4t)입니다. π는 원주율입니다. 지름과 두께는 같은 단위로 계산합니다. 예를 들어 d=0.20 mm, t=0.10 mm이면 면적비는 0.50입니다. 이 값만으로 반드시 막힌다거나, 코팅을 하면 반드시 정상 인쇄된다고 판정할 수는 없습니다. 개구 모양과 재료에 맞는 실제 전사 결과를 함께 봅니다.
구멍을 줄이면 계산상 인쇄량은 감소합니다. 그러나 벽에 남는 페이스트가 늘면 실제 기판에는 더 적거나 들쭉날쭉한 양이 옮겨질 수 있습니다. 실제 인쇄 체적·위치·반복성을 측정하고 전사 효율을 별도로 확인합니다. 페이스트와 개구·두께의 적합성도 함께 봅니다.
개구 벽을 다듬었다면 실제 두께와 인쇄량을 다시 잽니다
미세 개구에서 페이스트가 벽에 남는다면 전해 연마(electropolishing)도 검토할 수 있습니다. 금속 스텐실을 전해액 속에서 전기적으로 처리해 절단면의 미세한 돌기를 녹여 제거하는 후가공입니다. 벽면 상태가 달라지면 페이스트가 빠져나오는 양도 달라질 수 있지만, 연마 과정에서 개구의 크기·벽 경사와 판 두께까지 바뀔 수 있습니다. 인쇄가 좋아졌더라도 연마만의 효과라고 단정해서는 안 됩니다.
먼저 처리 전후의 실제 개구 크기와 판 두께, 벽의 거칠기와 경사를 확인합니다. 그다음 같은 기판·페이스트·스퀴지 조건에서 여러 장을 인쇄해 페이스트 체적과 위치, 인쇄 편차를 비교합니다. 가열 뒤에는 솔더가 부족한 접점과 이웃 패드 사이의 브리지가 늘지 않았는지도 확인합니다. 면적비가 작다는 이유만으로 연마나 코팅이 정상 인쇄를 보장하지는 않습니다.
한 장의 기판에서 필요한 인쇄량이 크게 다르면 두께도 검토합니다
미세 개구의 이형을 개선하려고 스텐실 전체를 얇게 만들면, 큰 단자에 필요한 페이스트까지 부족해질 수 있습니다. 이때 검토할 수 있는 스텝다운 스텐실(step-down stencil)은 특정 영역만 얇게 만들어 한 번의 인쇄에서 위치별 두께를 달리하는 구조입니다. 개구의 평면 모양을 줄이는 것과는 다른 조정입니다.
예를 들어 작은 부품 쪽 판 두께만 0.12 mm에서 0.10 mm로 줄이고 개구의 평면 면적을 그대로 두면, 기하학적 개구 체적은 두께 비율 0.10/0.12에 따라 약 16.7% 줄어듭니다. 실제 기판에 남는 양은 이형 상태까지 영향을 받으므로 꼭 16.7% 줄어든다고 볼 수 없습니다. 큰 단자 쪽 판 두께를 유지한 목적도 인쇄 결과로 확인해야 합니다.
먼저 작은 개구의 부족과 큰 단자의 필요량을 각각 확인합니다. 국부적으로 두께를 줄일 경우에는 얇아지는 영역의 경계와 개구 사이 거리도 확인합니다. 페이스트를 밀어 개구에 채우는 날인 스퀴지(squeegee)가 단차를 지나는 조건, 청소와 기판 지지를 함께 검토합니다. 얇은 영역과 두꺼운 영역 모두에서 연속 인쇄량을 비교하고, 가열해 솔더를 녹여 접합하는 리플로(reflow) 공정 뒤의 접합 상태까지 확인해야 합니다.
개구가 미세해지면 페이스트 입자의 크기도 확인합니다. 페이스트의 타입(type)은 솔더 분말 크기를 구분하는 표기입니다. 예를 들어 타입 5(Type 5)의 주된 입자 지름은 약 15~25 µm입니다. µm(마이크로미터)는 1 mm의 1,000분의 1이므로, 0.20 mm 개구 폭은 200 µm입니다. 이 폭과 타입 5의 상한인 25 µm를 단순히 비교하면 8:1이지만, 그 비율만으로 인쇄 합격을 정할 수는 없습니다. 제품마다 입도 분포와 실제 개구 치수가 다르기 때문입니다.
페이스트에는 표면의 산화물을 제거하고 솔더가 퍼져 붙도록 돕는 플럭스(flux)도 들어 있습니다. 타입 번호만으로 플럭스 성능이나 인쇄 품질이 정해지지는 않습니다. 사용할 제품의 입도 분포를 가장 작은 실제 개구 폭과 대조하고, 인쇄 체적·반복성과 리플로 뒤의 접합 상태를 확인합니다. 부품 피치 하나만 보고 타입 5를 모든 기판에 공통으로 지정하지 않습니다.
한쪽 부족과 몸체 아래 과잉을 구별합니다
한쪽 솔더가 부족한 부품을 보고 양쪽 개구를 모두 줄이면 문제가 커질 수 있습니다. 해당 개구 막힘·지지·정렬을 먼저 확인합니다. 실제 몸체 아래 과잉을 줄이는 수정이라면 단자 접합량, 비드 발생과 다른 불량 증가를 함께 비교합니다.
개구 수정 전후에는 같은 부품·페이스트·실장·리플로(reflow) 조건을 사용하고 인쇄 단계와 최종 접합을 나누어 검사합니다. 비드가 사라졌어도 접합에 필요한 솔더가 부족해지지 않았는지 확인합니다.
인쇄 직후와 부품 배치 직후의 페이스트를 나눠 봅니다
패드(pad) 위에 잘 인쇄된 페이스트도 부품을 과하게 누르며 놓으면 몸체 아래 마스크(mask) 쪽으로 밀릴 수 있습니다. 리플로 때 접합부로 돌아오지 못한 부분은 주변 비드로 남는 원인 후보가 됩니다. 같은 위치에서 인쇄량·형상·정렬을 기록한 뒤 배치 후 퍼짐과 부품 위치를 비교합니다.
부품을 놓는 높이와 누르는 힘이 해당 부품·장비에서 허용하는 범위인지 확인합니다. 과도한 누름이 확인되면 해당 범위에서 조정하고 리플로 후 비드와 단자 접합을 함께 평가합니다. 부품이 제대로 앉지 않거나 위치가 불안정해질 때까지 힘을 무조건 낮추지 않습니다.
스퀴지(squeegee) 압력은 페이스트 인쇄 단계의 변수이고 부품 배치 압력은 그 뒤의 변수입니다. 기록에 “압력 낮춤”만 쓰지 말고 어느 단계의 어떤 설정을 바꿨는지 남깁니다. 인쇄 자체가 나쁘면 막힌 개구·전사·지지·정렬을 먼저 확인합니다.
인쇄 직후부터 번졌다면 스텐실 밑면의 밀착 상태를 봅니다
밀착(gasketing)은 스텐실 밑면과 기판 표면이 맞닿아 페이스트가 개구 밖으로 새지 않게 하는 상태입니다. 인쇄 직후부터 패드 사이로 번졌다면 기판 지지와 평탄도, 정렬, 스텐실 밑면의 잔류물을 확인합니다. 코팅이나 개구만 바꾸기 전에 같은 위치에서 인쇄 직후 형상과 밑면 상태를 함께 비교합니다.
인쇄 직후에는 정상이었지만 시간이 지나거나 가열하면서 퍼지는 슬럼프(slump)도 구별합니다. 인쇄 직후·실장 뒤·가열 뒤의 어느 단계에서 형상이 달라졌는지 기록하면, 밑면 틈으로 샌 것인지 재료의 흐름이나 배치 동작이 문제인지 조사할 순서를 정할 수 있습니다.
비드의 위치를 기록한 뒤 재료 상태와 이동 가능성도 봅니다
외관에서 보인 알갱이를 부품 좌표와 연결해 기록하고, 몸체 아래처럼 가려진 위치는 필요한 X선 검사로 확인합니다. X선의 겹친 윤곽만으로 알갱이가 단단히 붙었는지까지 판단하지는 않습니다. 떨어져 움직일 수 있는 솔더가 다른 도체 사이로 들어가면 단락을 만들거나 필요한 전기적 간격을 줄일 수 있으므로 크기만 보고 무해하다고 처리하지 않습니다.
인쇄량 외에도 페이스트와 플럭스의 보관·사용 상태, 접합면의 산화, 실제 가열 이력을 비교합니다. 외관과 X선은 생긴 위치를 확인하는 증거입니다. 어느 원인이 지배적인지는 같은 위치의 인쇄·실장 전후 기록과 조건을 나눈 시험으로 판단합니다.
작업 순서를 다시 확인합니다