먼저 알아둘 용어
피치(pitch)·패드(pad) — 피치는 이웃한 핀 중심 사이의 간격이며, 패드는 핀을 납땜하는 기판의 금속 접합면입니다. 핀 간격과 주변 부품 배치에 따라 인두와 실납을 넣을 공간이 달라집니다.
드래그 솔더링(drag soldering) — 정렬된 핀 배열(array)을 따라 팁(tip)을 이동시키며 열과 솔더를 전달하는 손납땜 방식입니다. 핀을 기계적으로 밀어 펴는 작업이 아닙니다.
hoof tip·플럭스(flux) — hoof tip 중 작업면에 오목한 저장부가 있는 제품은 소량의 솔더를 담아 전달하는 데 사용할 수 있습니다. 플럭스는 젖음(wetting)을 돕는 재료입니다. 작업할 때는 팁의 솔더량·접촉·이동을 함께 관리해야 합니다.
브리지(bridge)·solder wick — 브리지는 인접 핀을 솔더가 원치 않게 잇는 상태입니다. solder wick은 녹은 솔더를 흡수하는 편조 구리 도구입니다. 적절한 열과 플럭스를 사용하고, 솔더가 굳은 상태에서 solder wick을 당기지 않습니다.
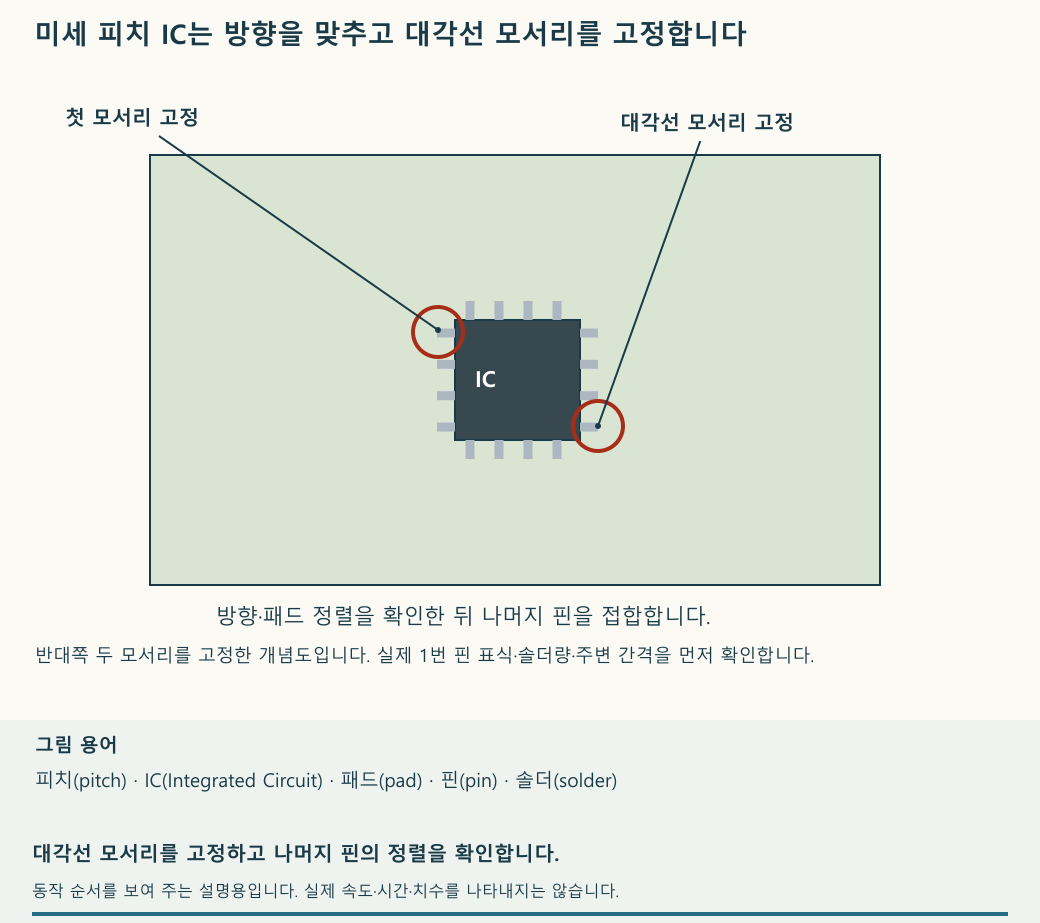
대각선 두 점에서 정렬을 다시 봅니다
1번 핀의 방향을 확인하고 모든 핀이 각 패드 위에 놓이도록 맞춘 뒤, 한 모서리를 임시로 납땜합니다. 전체 정렬을 다시 확인한 뒤 대각선 모서리를 고정합니다. 두 고정 지점의 정렬이 맞으면 계속 손으로 누르지 않고 각 핀 열을 납땜할 수 있습니다. 임시 고정 핀도 최종 검사 대상입니다.
공구가 들어갈 공간이 있으면 한 핀씩 납땜합니다
대각선 두 핀을 고정했다고 해서 나머지를 반드시 한 번에 쓸어 납땜해야 하는 것은 아닙니다. SOIC(Small Outline Integrated Circuit)처럼 몸체 양쪽으로 핀이 나오는 표면 실장 IC도 각 핀에 인두와 실납을 댈 공간이 있으면 하나씩 납땜할 수 있습니다. 패키지 이름만으로 판단하지 말고 실제 핀 간격, 패드 길이와 주변 부품을 봅니다.
- 임시 고정한 두 핀과 나머지 핀이 모두 각 패드 위에 있는지 다시 봅니다. 어긋난 상태에서 나머지 핀을 붙이면 수정할 접합부만 늘어납니다.
- 인두 팁이 해당 핀과 패드에 열을 전달하도록 댑니다. 팁으로 핀을 옆으로 밀거나 위에서 눌러 펴지 않습니다.
- 실납(solder wire)을 가열된 접합부에 조금씩 공급합니다. 팁 끝에 덩어리를 만든 뒤 차가운 핀 위에 얹는 식으로 작업하지 않습니다.
- 필요한 솔더가 공급되면 실납을 먼저 떼고 이어서 인두를 뗍니다. 접합부가 굳기 전에 핀이나 기판을 움직이지 않습니다.
- 다음 핀으로 진행하면서 빠뜨린 곳과 인접 핀 사이의 브리지를 확인합니다. 마지막에는 처음 임시 고정한 두 핀까지 포함해 전체 접합부를 확대 검사합니다.
핀 하나에 접근하려는데 팁이 이웃한 핀까지 밀어 버린다면 같은 동작을 억지로 반복하지 않습니다. 팁의 크기·모양과 접근 방향을 다시 정하거나, 아래의 드래그 솔더링 방법이 작업 공간에 맞는지 판단합니다. 어느 방법이든 핀과 패드가 충분히 젖었는지, 원치 않는 연결이 생기지 않았는지 확인하는 기준은 같습니다.
드래그 솔더링에서는 핀을 밀지 않고 팁을 움직입니다
정렬된 부품을 고정한 뒤 핀과 패드가 만나는 열을 따라 호환되는 플럭스를 필요한 만큼 바릅니다. 젤 형태라면 접합면을 따라 도포하고, 몸체와 주변 부품까지 큰 덩어리로 덮지 않습니다. 플럭스의 역할은 접합면의 산화를 제거하고 가열 중 젖음을 돕는 것이므로, 팁에만 묻혀 놓기보다 실제 작업할 접합면에 공급되는지 확인합니다. 도포량과 잔류물의 세정 여부는 사용하는 재료의 조건에 맞춥니다.
팁에는 소량의 솔더를 유지합니다. 오목한 팁을 저장부처럼 사용할 수 있지만, 특정 형상만 사용해야 하는 것은 아닙니다. 실제 핀·패드와 주변 공간에 맞는 작업면을 선택하고, 핀을 눌러 휘게 하지 않으면서 팁을 일정하게 움직입니다.
끝부분에 과잉 솔더가 모여 브리지가 생기면 팁으로 같은 솔더 덩어리를 계속 밀고 다니지 않습니다. 팁의 과잉 솔더를 정리하고 필요한 플럭스를 보충한 뒤 다시 확인합니다. solder wick이 필요하면 적합한 폭의 solder wick을 브리지에 대고 가열해 솔더를 흡수시킨 뒤, 솔더가 녹아 있는 상태에서 팁과 solder wick을 떼어 패드를 당기지 않습니다. 냉각 후에는 핀 사이와 젖음 상태를 확대 검사합니다.
넓은 동박에 연결된 핀은 열이 기판으로 퍼져 접합면이 늦게 데워질 수 있습니다. 이때 낮은 온도의 기판 예열(preheating)을 선택적으로 시험할 수 있습니다. 기판 표면을 약 40–50°C로 데워 보는 것은 하나의 시험 예시일 뿐, 모든 부품에 적용할 설정값이나 합격 온도가 아닙니다. 예열기 표시값과 인두 팁 온도를 기판 온도로 착각하지 말고, 작업부 가까이에 고정한 온도 센서(temperature probe)로 표면 온도를 확인합니다.
시작하기 전에 IC와 주변 커넥터, 기판, 플럭스가 허용하는 온도와 노출 시간을 확인합니다. 같은 팁·플럭스·솔더량을 유지한 채 예열 전후의 젖음, 필요한 접촉 시간과 브리지 유무를 비교합니다. 젖음이 나쁘다면 예열 온도부터 올리지 말고 패드 산화와 팁 접촉, 주변 동박을 확인합니다. 예열을 했더라도 식힌 뒤 핀 사이와 접합면을 다시 검사합니다.
페이스트 열풍 방식과 솔더 공급을 섞지 않습니다
QFP(Quad Flat Package)는 몸체 네 변에 가는 리드가 나온 IC 패키지입니다. 솔더 페이스트(solder paste)는 미세한 솔더 분말과 플럭스를 섞어 패드에 도포하는 재료입니다. 이 부품을 솔더 페이스트와 열풍으로 붙인다면 먼저 네 변의 패드 줄에 페이스트를 놓고, 1번 핀 방향과 네 줄의 리드가 각각 패드에 맞는지 보면서 칩을 내립니다. 솔더 페이스트의 양과 위치, 인접 패드 사이를 확대해 확인한 뒤 열풍으로 가열합니다. 온도와 노출 시간은 부품·기판·페이스트의 허용 조건에 따라 정하고, 공기 흐름 때문에 칩이 밀리지 않는지 살펴보세요.
가열 뒤에는 네 변의 접합부를 확대해서 보고, 납이 닿지 않은 핀이나 인접 핀 사이의 브리지처럼 국소적인 문제만 플럭스와 인두로 손봅니다. 솔더 페이스트로 이미 솔더를 공급한 곳에 실납(solder wire)을 습관적으로 더하지 않습니다. 반면 드래그 솔더링에서는 작업 중 팁에 남긴 솔더량과 이동이 중요합니다. 어느 방식이든 식은 뒤 모든 핀 열의 젖음·브리지·주변 손상과 필요한 전기 연결을 확인합니다. 접합부가 밝게 보인다는 이유만으로 모든 핀이 붙었다거나 세척·기능시험까지 끝났다고 판단하지 않습니다.
작업 순서를 다시 확인합니다