먼저 알아둘 용어
피더(feeder)·픽앤플레이스(pick and place) — 피더는 부품을 공급하는 장치입니다. 픽앤플레이스는 부품을 집어 정해진 위치에 놓는 공정으로 집은 자세와 실제 배치 위치를 각각 확인해야 합니다.
점착력(tack)·자기 정렬(self-alignment) — 점착력은 가열 전 솔더 페이스트(solder paste)가 부품을 붙잡는 성질입니다. 솔더 페이스트는 접합 재료인 솔더(solder) 분말과 산화물 제거·젖음 형성을 돕는 플럭스(flux)가 섞인 재료입니다. 자기 정렬은 솔더가 녹아 단자와 패드를 적시는 동안 표면장력으로 작은 위치 차이가 줄어드는 현상입니다. 풋프린트(footprint, 부품 단자에 맞춘 기판의 패드 배치)가 잘못됐거나 회전 오차가 크면 이 효과만으로 해결할 수 없습니다.
작은 부품은 포장에서 꺼낼 때부터 줄을 유지합니다
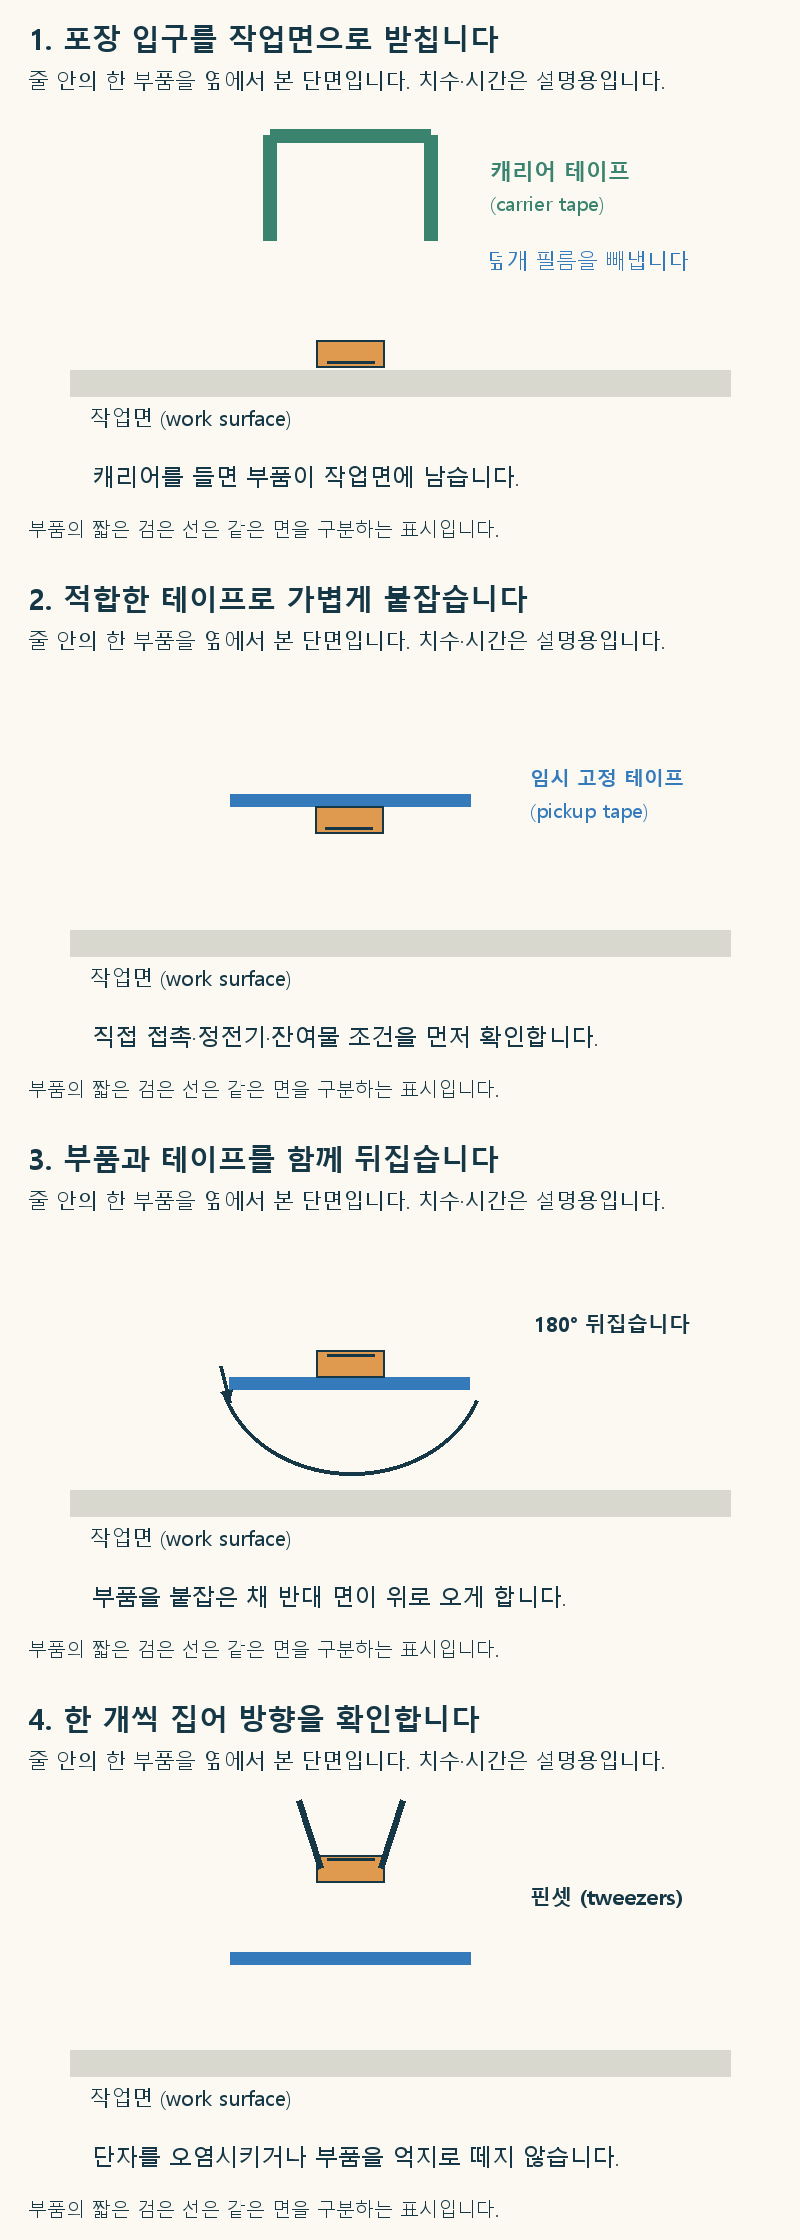
작은 칩 부품을 포장에서 한꺼번에 쏟으면 부품이 흩어지고, 뒤집힌 부품을 다시 하나씩 돌려야 합니다. 같은 부품을 여러 개 손으로 실장할 때는 포장 안의 줄을 유지한 채 꺼내면 집을 위치를 쉽게 찾을 수 있습니다. 캐리어 테이프(carrier tape)는 부품이 한 개씩 들어가는 작은 홈이 연속된 포장이고, 커버 테이프(cover tape)는 그 홈을 막는 얇은 덮개 필름입니다.
먼저 부품 번호와 값을 확인하고 한 종류만 꺼냅니다. 잘라 낸 포장의 라벨도 작업이 끝날 때까지 보관합니다. 테이프에 옮길 필요가 없다면, 포장의 홈에 둔 채 필요한 만큼만 열고 하나씩 집는 방법이 가장 단순합니다. 줄째 옮길 때는 다음 순서로 진행합니다.
- 깨끗하고 평평한 작업면 가까이에서 캐리어의 열린 쪽이 아래를 향하게 잡습니다. 부품이 떨어질 틈을 크게 만들지 않은 채 커버 필름을 조금씩 빼냅니다. 작업면이 홈의 입구를 받쳐 주므로 부품이 멀리 흩어지는 것을 줄일 수 있습니다.
- 필름을 벗긴 구간의 캐리어를 곧게 들어 올립니다. 작업면에 남은 부품의 줄과 개수를 확인합니다. 부품이 홈에 걸려 있으면 캐리어를 흔들어 털기보다 그 부분을 따로 확인합니다.
- 부품이 집기 어려운 방향으로 놓였다면, 직접 접촉에 적합한 것으로 확인한 임시 고정용 접착 테이프를 줄 위에 가볍게 댑니다. 부품을 붙잡은 테이프를 들어 뒤집으면 부품의 반대 면이 위로 드러납니다.
- 테이프가 들뜨지 않도록 고정하고 핀셋으로 한 개씩 집습니다. 부품이 달라붙어 잘 떨어지지 않으면 억지로 비틀지 않습니다. 떼어 낸 뒤 몸체와 단자에 잔여물이나 손상이 없는지 확인하고 패드에 놓습니다.
이 방법에서 접착 테이프는 부품을 준비하는 동안만 쓰는 도구입니다. 부품과 함께 기판에 붙여 가열하는 재료가 아닙니다. 일반 종이 마스킹 테이프(masking tape)를 전자부품에 적합한 재료로 간주해서는 안 됩니다. 접착제를 떼는 과정에서는 정전기 방전(Electrostatic Discharge, ESD) 위험이 생길 수 있습니다. 이는 쌓인 전하가 짧은 순간 이동하면서 부품을 손상시키는 현상입니다. 정전기를 적게 일으키는 테이프도 전하 발생이 완전히 없는 것은 아닙니다.
정전기 관리뿐 아니라 직접 닿는 접착제의 잔여물과 떼어 낼 때의 힘도 확인해야 합니다. 단자에 접착제가 묻으면 이후 납땜을 방해할 수 있고, 작은 세라믹 부품을 억지로 떼면 손상될 수 있습니다. 부품 제조사가 접착 접촉을 허용하는지 알 수 없거나, 센서의 구멍·광학면처럼 가려서는 안 되는 부분이 있으면 포장 홈에서 하나씩 집는 방법을 사용합니다. 값이 같아 보이는 외형만으로 서로 다른 포장의 부품을 한 줄에 섞지도 않습니다.
테이프를 나눌 때는 설정 수량과 실제 부품 수를 구별합니다
릴에서 필요한 분량을 나눌 때는 원래 라벨과 부품 번호를 잘라 낸 스트립에도 연결해 둡니다. 부품을 담은 캐리어와 그 위의 커버 필름을 혼동하지 않고, 포장 방식에 맞는 절단 위치를 정합니다. 포켓에 담긴 칩 부품과 양쪽 종이 테이프로 리드를 붙잡은 축형 저항기는 서로 다른 포장이므로 같은 급지·절단 설정을 그대로 쓰지 않습니다. 자동 장비를 사용한다면 해당 장비의 급지 방향과 보호 절차를 따르고, 움직이는 날이나 롤러에 손을 넣지 않습니다.
화면의 목표 수량이나 릴의 포장 수량은 실제로 나온 부품 수가 아닙니다. 나눈 조각을 직접 세고, 포켓·덮개 또는 리드와 몸체의 손상을 확인한 뒤 작업대로 옮깁니다. 남은 재료의 식별 정보도 유지하고 다른 값의 부품과 섞지 않습니다. 첫 조각이 맞았다는 이유로 이후 조각의 누락까지 없다고 보증하지 않습니다.
전선과 절연 튜브도 재료와 완성 길이를 따로 확인합니다
전선 절단을 시작하기 전에는 재료 식별, 목표 절단 길이와 단위, 필요한 수량을 작업표에 적어 장비의 해당 설정과 대조합니다. 장비의 보호·정지 절차를 지키고 첫 절단 조각의 실제 길이와 끝 상태를 확인한 뒤 반복 작업을 진행합니다. 화면의 진행 카운터와 실제 나온 조각 수를 마지막에 다시 맞춥니다. 설정값이나 완료 표시만으로 길이 오차·절단 상태·실제 수량이 확인되는 것은 아니며, 전선용 조건을 열수축 튜브에 그대로 적용하지 않습니다.
여러 색의 전선을 준비한다면 릴의 색, 실제 안내 경로, 장비 입력 행, 나온 조각의 식별을 한 줄씩 대조합니다. 화면에 빨강·초록·파랑·검정 행이 있다고 해서 물리적인 릴 순서와 일치한다고 가정하지 않습니다. 숫자의 단위와 뜻을 모르면 길이나 수량으로 해석하지 말고 장비 설명과 작업 지시에서 먼저 확인합니다. 색만으로 도체 규격이나 전기적 용도를 정하지 않습니다.
열수축 튜브는 씌울 부위의 크기와 사용할 제품의 공급 내경·회복 내경·수축비를 먼저 확인합니다. TE Connectivity의 크기 선택 지침처럼 제품별 길이 방향 변화도 고려해야 하므로, 잘라 낼 길이를 설치 후 덮어야 할 길이와 같다고 두지 않습니다. 첫 조각의 실제 길이를 재고 요구 길이와 비교한 뒤 나머지를 준비합니다. 장비의 길이 표시만으로 절단 결과나 수축 후 절연 성능을 확인한 것으로 기록하지 않습니다.
낮은 부품부터 놓되 다음 작업의 접근 공간을 봅니다
낮은 수동소자를 먼저 놓고 IC(Integrated Circuit)·커넥터(connector)를 나중에 놓으면 옆 부품에 핀셋이 걸리는 일을 줄일 수 있습니다. 다만 무조건 크기순은 아닙니다. 먼저 정밀하게 맞춰야 하거나 나중에 가려지는 부품은 앞당깁니다. 페이스트가 부품을 붙잡도록 가볍게 내려놓고 기판 위에서 길게 끌어 위치를 찾지 않습니다. 놓은 뒤 방향과 단자가 패드(pad)에 놓인 위치를 확인한 뒤 핀셋을 뗍니다.
작은 기판이 핀셋을 댈 때 움직인다면, 전원을 연결하지 않은 상태에서 비어 있는 기판 가장자리를 악어클립 같은 적합한 고정구로 지지할 수 있습니다. 패드·배선·부품을 물거나 기판을 휘게 하지 않는 위치와 힘을 정하고, 핀셋으로 접근할 공간이 남는지 확인합니다. 금속 접촉에 따른 손상과 정전기 관리 조건도 함께 확인하십시오. 부품 배치에 쓴 고정구를 가열 공정에 그대로 넣어도 된다는 뜻은 아닙니다. 재료의 허용 온도와 열전달·지지 조건을 별도로 확인합니다.
부품을 집을 때의 방향과 놓은 뒤의 단자 위치를 각각 확인합니다
자동 배치도 피더 공급, 흡착, 카메라 인식, 자세 보정과 배치가 이어집니다. 헤드가 좌표에 도착해도 부품이 흡착 중심에서 벗어나거나 기울었을 수 있기 때문입니다. 작은 진동과 공급 자세도 실제 부품 위치에 영향을 줄 수 있습니다.
수작업에서도 핀셋 끝이 목표에 갔는지보다 부품 몸체와 단자가 패드(pad)에 어떻게 놓였는지 확인합니다. 비스듬히 집은 부품을 손목 위치만 기억해 놓으면 회전 오차가 남을 수 있습니다. 가열 중 작은 자기 정렬이 나타날 수 있어도 큰 오차나 맞지 않는 패키지(package)를 그 효과로 보완하려 하지 않습니다.
카메라가 확인하는 외곽과 단자 모양만으로 저항값이나 커패시터의 정전용량(capacitance, 전하를 저장하는 능력)까지 맞다고 보장할 수는 없습니다. 같은 외형의 부품도 전기적 값이 다를 수 있으므로 부품 릴(reel, 테이프로 포장한 부품을 감아 둔 공급 묶음)의 식별 정보와 피더 위치, 작업 데이터가 일치하는지 따로 확인합니다.
릴 식별 정보와 피더 위치를 맞추는 일은 생산 라인에서 어떤 부품을 어디에 넣었는지를 확인하는 단계입니다. 부품이 원제조자(original manufacturer)에서 해당 릴까지 어떤 경로로 들어왔는지는 따로 확인해야 하는 이력입니다. 입고 때 포장에 표시된 제조사·부품 번호를 BOM과 대조하고, 공급자가 그 부품의 제조·공급 이력을 추적할 수 있는지 확인합니다. 이력이 확인되지 않으면 라벨과 피더 설정이 맞더라도 정품이라고 단정하지 말고, 확인되지 않은 경로를 공급자에게 확인합니다.
포장과 부품 번호가 맞아도 릴 안의 수동 부품 값이 설계값과 같은지는 따로 확인해야 합니다. 조립 전에 입고 로트에서 확인할 표본을 정하고, 저항·커패시터·인덕터 등 해당 부품의 실제 값을 맞는 계측 조건에서 측정해 자재 명세서(BOM, Bill of Materials)의 지정값과 비교합니다. 포장 식별 대조와 표본의 전기값 대조를 각각 기록하고, 표본 검사만으로 릴 전체의 값이 같다고 보증하지는 않습니다.
내려놓는 높이와 누르는 힘도 맞춰야 합니다
평면상의 위치와 회전 방향이 맞아도 부품을 너무 깊이 누르면 페이스트가 옆으로 밀리거나 기판이 휠 수 있습니다. 실장 높이(placement height)는 부품을 내려놓는 수직 위치이고, 실장 하중(placement force)은 그 과정에서 부품과 기판에 가해지는 힘입니다. 특히 적층 세라믹 커패시터(Multilayer Ceramic Capacitor, MLCC)처럼 굽힘에 약한 부품은 과도한 하중이나 기판의 휨으로 손상될 수 있습니다.
노즐(nozzle, 부품을 흡착하는 끝부분)의 접근 속도, 내려가는 위치와 힘을 실제 부품 높이·기판 지지 상태에 맞춥니다. 장비가 제어할 수 있는 항목과 부품 제조사의 실장 조건을 확인하고, 하나의 하중값을 모든 부품에 적용하지 않습니다. 노즐 끝의 오염이나 마모로 접촉 상태가 달라지는지도 봅니다. 첫 기판에서는 정렬뿐 아니라 눌려 나온 페이스트, 기판 휨과 부품 손상을 확인한 뒤 같은 설정으로 계속 작업합니다.
배치가 끝나면 가열 전에 다시 확인합니다
부품 번호와 참조 위치, 극성, 회전 방향을 확인합니다. 양쪽 단자가 패드 위에 충분히 놓였는지, 배치하는 동안 인접 부품이 움직이지 않았는지도 검사합니다. 높은 부품이 이후의 인두·핀셋·가열 작업을 방해하지 않는지 확인합니다. 간단한 점등이나 화면 표시만으로 모든 신호와 보호 기능이 정상이라고 판단하지 않습니다.
작업 순서를 다시 확인합니다
변경 뒤의 첫 생산품을 별도 확인점으로 둡니다
첫 기판에서 정렬과 누름 상태를 보는 것에 더해, 부품·BOM·배치 데이터·피더·프로그램·지지 조건이 바뀌었다면 변경된 내용이 실제 첫 생산품에 올바르게 적용됐는지 확인합니다. 이전에 합격한 제품의 이름만 재사용하지 않고 이번 제조 개정, 장비 프로그램 개정, 자재 로트와 검사한 기판을 연결해 기록합니다.
예를 들어 방향 표기를 바꾼 IC는 부품 도면의 1번 핀, 승인된 배치 데이터와 실제 조립 방향을 같은 좌표 기준으로 대조합니다. 변경 항목에 맞춘 검사표에서 불일치를 해결한 뒤 이후 생산에 같은 설정을 적용합니다. 확인할 표본 수·허용 오차·승인자는 해당 제품의 검사 지침으로 정하며, 첫 제품 하나를 확인했다고 전 로트의 합격이나 장비 검출률까지 판단하지 않습니다.
Check the first production article against the actual approved change, linking board, program, material and inspection revisions. First-article approval is not proof that every later board passes.