먼저 알아둘 용어
BGA(Ball Grid Array)·솔더볼(solder ball)·리볼링(reballing) — BGA는 바닥의 볼 배열(array)로 접합하는 패키지(package)입니다. 솔더볼은 접합에 쓰는 금속 구이며 리볼링은 볼을 다시 형성하는 작업입니다. 실제 부품의 재사용·재작업 허용 조건을 확인해야 합니다.
볼 배치도·자기 정렬 — 볼 배치도는 실제 필요한 위치와 비워 둘 위치를 정한 도면입니다. 자기 정렬은 용융 솔더(solder)의 힘으로 위치가 맞춰지는 경향을 말합니다. 이 현상만으로 내부 접합이 모두 양호하다고 판단할 수는 없습니다.
검사 기준은 실제 패키지의 볼 배치도입니다
배열의 모든 눈금을 채워야 한다고 가정하지 않습니다. 실제 패키지에서 비워 두는 위치가 있을 수 있으므로 방향·1번 기준과 볼 배치도를 맞춥니다. 볼 지름·합금·플럭스(flux)와 패드(pad) 준비 조건도 해당 부품과 공정에서 요구하는 사항에 맞는지 확인합니다. 외관에 적힌 숫자만으로 볼 규격을 추정하거나 다른 패키지의 규격을 그대로 적용하지 않습니다.
스텐실로 여러 볼을 놓을 때도 빈자리 검사는 필요합니다
볼 수가 많으면 구멍이 배열된 리볼링 스텐실(reballing stencil)로 위치를 맞출 수 있습니다. 기판에 페이스트를 인쇄하는 판과 모양이 비슷해도, 여기서는 이미 만들어진 솔더볼을 부품 바닥에 배치하는 데 사용합니다. 부품의 볼 배치·피치·볼 지름에 맞는 판과 치구를 준비합니다.
- 부품과 기판을 분리하는 단계에서는 접합이 모두 풀린 뒤 들어 올립니다. 부품을 떼어 낸 기판의 패드와 부품 바닥의 패드는 서로 다른 작업면이므로, 각각 남은 솔더와 손상 여부를 확인합니다. solder wick은 녹은 솔더를 흡수하는 구리 편조선입니다. 패드에 굳어 붙은 solder wick을 힘으로 떼지 않습니다.
- 재사용이 허용된 부품의 바닥을 정리하고, 공정에 맞는 플럭스를 고르게 바릅니다. 플럭스는 산화물 제거와 젖음을 돕는 재료이며, 과도한 양은 볼 배치와 잔류물 관리를 어렵게 할 수 있습니다.
- 부품 방향과 스텐실을 맞추고 치구로 고정합니다. 정해진 크기의 볼을 소량씩 분산시켜 필요한 개구마다 하나씩 들어가게 합니다. 판 아래로 여분 볼이 끼거나 한 구멍에 여러 볼이 모이지 않았는지 확인합니다.
- 남은 볼을 치우고 아래에 설명한 두 방향으로 검사합니다. 스텐실을 사용했다고 해서 모든 구멍에 볼이 들어갔다고 판단하지 않습니다.
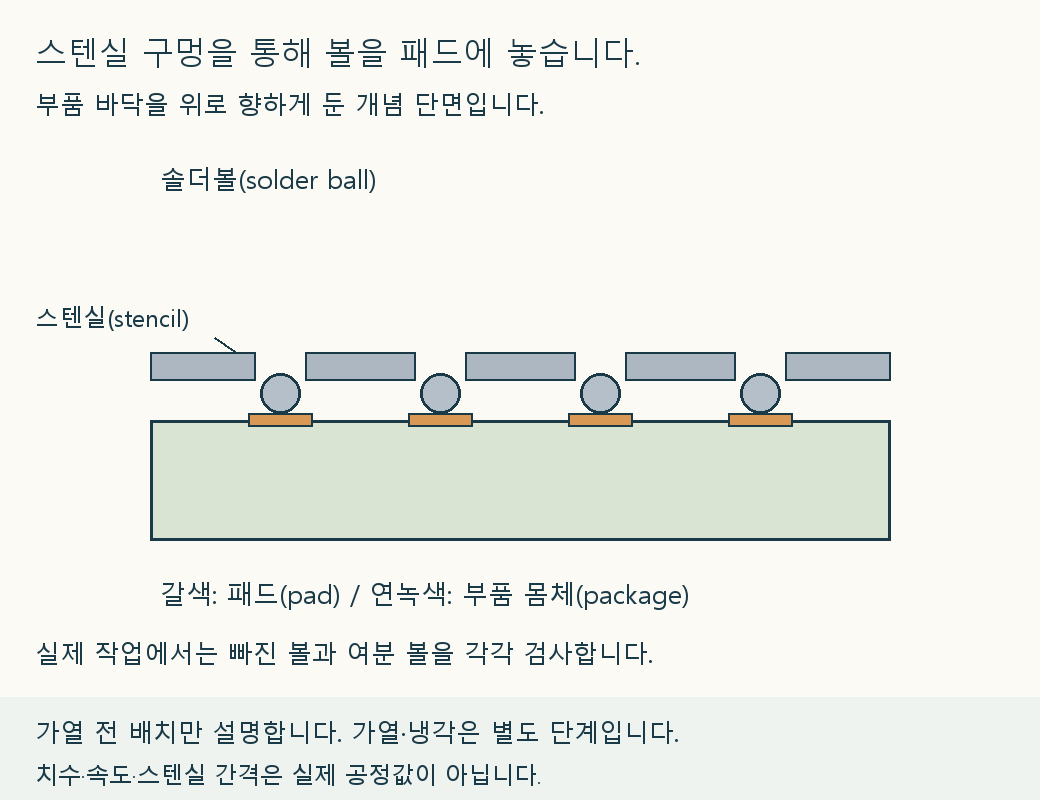
가열할 때 판을 함께 두는 방식인지 먼저 분리하는 방식인지는 스텐실·치구의 사용 조건으로 정합니다. 얇은 판을 열풍으로 직접 가열하는 방법을 모든 도구에 적용하지 않습니다. 냉각과 분리 뒤에는 볼의 높이와 크기, 붙어 있는 이웃 볼까지 확인하고 다음 실장으로 넘어갑니다.
패드에서 볼로, 볼에서 패드로 두 번 확인합니다
- 치구로 자세를 유지하고 확대 장비로 볼 배열과 기준 방향을 확인합니다.
- 개별 배치 방식에서는 필요한 패드에 볼을 하나씩 놓습니다. 스텐실을 사용했다면 배치를 마친 상태에서 다음 검사로 이어 갑니다.
- 배치도를 보며 필요한 자리마다 볼이 놓여 있는지 검사합니다.
- 실제 놓인 볼을 하나씩 따라가며 각각 지정 패드 위에 있는지 확인합니다.
- 배열 밖과 비워 두어야 할 위치에 남은 볼이 없는지도 확인합니다.
첫 검사만 하면 패드 밖의 여분 볼을 놓칠 수 있고, 두 번째 검사만 하면 볼이 전혀 없는 자리를 놓칠 수 있습니다. 검사 방향을 나누고 확대 시야를 일정한 순서로 이동하면 어느 구역을 봤는지 기록하기도 쉽습니다.
볼을 붙이는 가열과 기판에 실장하는 가열을 나누어 확인합니다
볼을 패키지에 붙이는 작업과 그 패키지를 기판에 접합하는 작업은 단계가 다릅니다. 첫 단계에서 필요한 위치에 볼을 놓고 두 방향으로 검사를 마친 뒤, 해당 합금과 부품에 맞춘 조건으로 가열합니다. 냉각 후에는 빠진 볼뿐 아니라 서로 붙은 볼, 크기나 높이가 유난히 다른 볼도 확대해 확인합니다. 볼의 모양이 가지런해졌다고 해서 이후 기판에 실장한 상태까지 양호하다고 판단할 수는 없습니다.
예를 들어 지름 0.3 mm인 볼을 사용하는 작업이라면 0.3 mm는 볼 자체의 지름입니다. 인접한 볼 중심 사이 거리인 피치(pitch)와 다릅니다. 실제 사용할 지름은 패키지 규격과 허용된 재작업 조건으로 정해야 하며, 모든 BGA에 0.3 mm를 적용하지 않습니다. 볼의 지름이 달라지면 솔더의 양도 달라지므로 눈대중으로 비슷한 볼을 섞지 않습니다.
기판에 실장할 때는 패키지의 방향과 기판 패드를 다시 맞춥니다. 온도 프로파일(temperature profile)은 시간에 따른 실제 부품과 접합부의 온도 변화를 나타냅니다. 가열 장비의 설정 온도와 접합부의 온도는 같지 않습니다. 열이 전달되는 방식과 기판의 열용량이 달라지므로, 장비에 표시한 온도 하나나 노즐을 움직인 시간만으로 용융 완료를 판단하지 않습니다. 정해진 공정의 가열·유지·냉각 조건을 확인하고 그 조건에서 접합 상태를 검증합니다.
기판에 다시 놓을 때에는 방향과 검사 범위를 새로 정합니다
볼이 형성된 부품은 기판의 1번 기준과 패드 배열을 다시 맞춥니다. 부품 모서리와 실크만 맞는지 보지 말고, 실제 패드에 대한 위치를 확인할 수 있는 장비와 방법을 사용합니다. 부품 크기가 같아도 방향이나 볼 배치가 다를 수 있습니다.
재실장 후 바깥쪽 한 줄이 가지런해 보인다고 해서 안쪽 접합까지 양호하다고 판정하지 않습니다. 필요에 따라 X선 검사로 볼 위치·브리지·공극 등의 구조를 확인하고, 전기 검사와 기능 검사로 필요한 연결이 이루어졌는지와 실제 동작을 확인합니다. 서로 확인하는 대상이 다르므로 검사 항목과 결과를 따로 기록합니다.
위치 정렬과 최종 접합 합격을 구분합니다
가열 중 부품이 제자리로 돌아오는 경향이 보여도 정확한 초기 정렬과 적합한 온도 프로파일(profile)은 필요합니다. 용융 상태에서의 움직임만으로 내부 접합이 모두 양호하다고 판정하지 않습니다. 부품·솔더·기판 조건에 맞는 실제 접합 온도인지 평가하고, 냉각 후에는 외관 확인과 필요한 내부 접합 검사, 전기 검증을 진행합니다.
이미 제거한 부품의 재사용을 허용하지 않는 조건도 있으므로 작업 전에 부품의 재작업·재사용 제한을 확인합니다. 이 검사는 볼이 빠졌거나 잘못 놓인 곳을 찾는 방법입니다. 볼을 다시 만드는 공정의 온도 조건과 그 밖의 품질 조건은 별도로 확인해야 합니다.
작업 순서를 다시 확인합니다